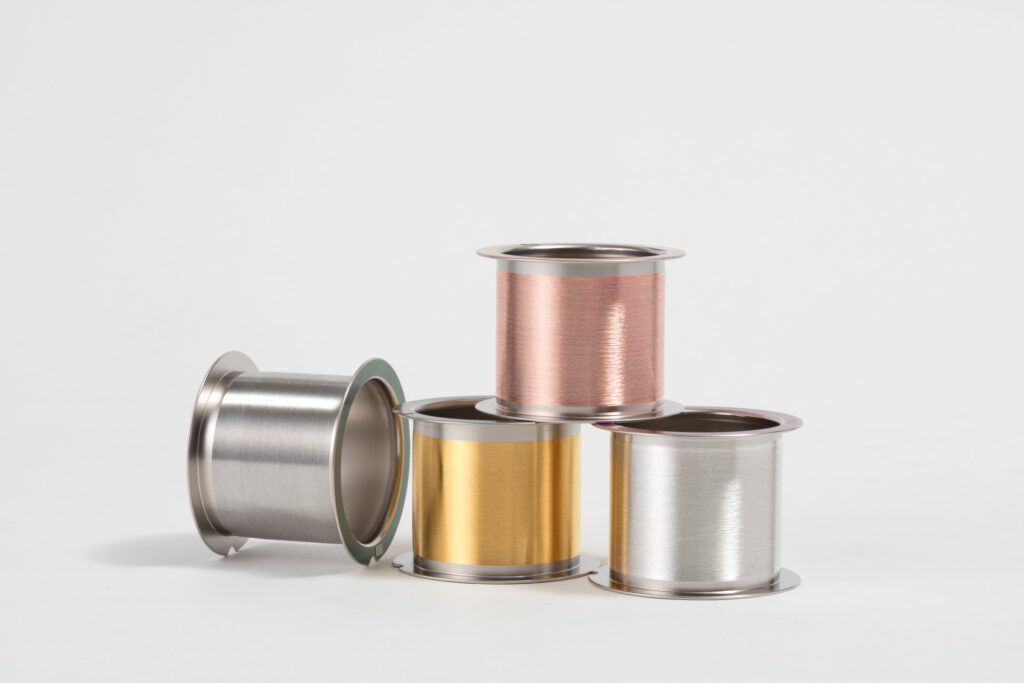
银钎料
银钎料
在两个材料相交的边界上创建可靠性。
设计边界就是LT金属的工作。
银铅材料(Silver Brazing Alloy)是将两种材料进行金属连接,实现电气、机械连接和机密性的核心材料。接头温度、强度和热膨胀系数匹配必须经过精密设计,才能保证在高温、振动和热循环环境下的长期可靠性。
如果材料选择不当,接头最先被破坏。
钎料选择指南
该选择哪种钎料?
作业温度、母材组合、是否使用钎剂(Flux)以及耐腐蚀性要求,决定最合适的钎料。含银量越高,接合强度与延展性越好,成本负担也随之增加。关键在于选择与用途相匹配的最优成分。
| 钎料类别 | 主要成分 | 熔点 | 适用母材 | 主要用途 |
|---|---|---|---|---|
| 含镉钎料 | Ag-Cu-Zn-Cd | 605 ~ 700℃ | 铜合金 | 铁基、非铁基通用 / 热交换器 |
| Ag-Cu-Zn-Cd-Ni | 640 ~ 850℃ | 铜合金、不锈钢、镍合金 | 热交换器、铜管 | |
| Ag-Cu-Zn-Cd-Mn | 620 ~ 750℃ | 铜合金、碳化钨、不锈钢 | 电子零部件、真空零部件 | |
| Ag-Cu-Zn-Cd-Sn | 600 ~ 780℃ | 不锈钢、特殊银合金 | 医疗器械、精密零部件 | |
| Ag-Cu-Zn-Cd-In | 675 ~ 760℃ | 钛合金、特殊银合金 | 特殊真空、精密零部件 | |
| 无镉(Cadmium-free)钎料 | Ag-Cu-Zn | 620 ~ 780℃ | 特殊银合金 | 非铁电子零部件、真空钎焊 |
| Ag-Cu-Zn-Sn | 620 ~ 710℃ | 不锈钢、非铁合金 | 非铁零部件 | |
| Ag-Cu-Zn-In | 650 ~ 710℃ | 不锈钢、非铁合金 | 电子设备零部件 | |
| 磷铜钎料(Cu-P) | P-Ag-Cu | 650 ~ 940℃ | 铜合金 | 热交换器 |
含银量与接合性能的关系
| 含银量范围 | 性能 | 应用领域 |
|---|---|---|
| 含银量高(72~85%) | 强度、延展性、气密性最佳 | 精密电子零部件、医疗器械、真空零部件 |
| 含银量中等(40~60%) | 强度与成本平衡最优 | 工业管道、汽车零部件、制冷设备 |
| 含银量低(0~15%) | 成本效率高、适配标准铜管 | 一般管道、空调铜管连接 |
产品构成
· 国内:+82-2-727-2688
· 海外:+82-32-570-2688
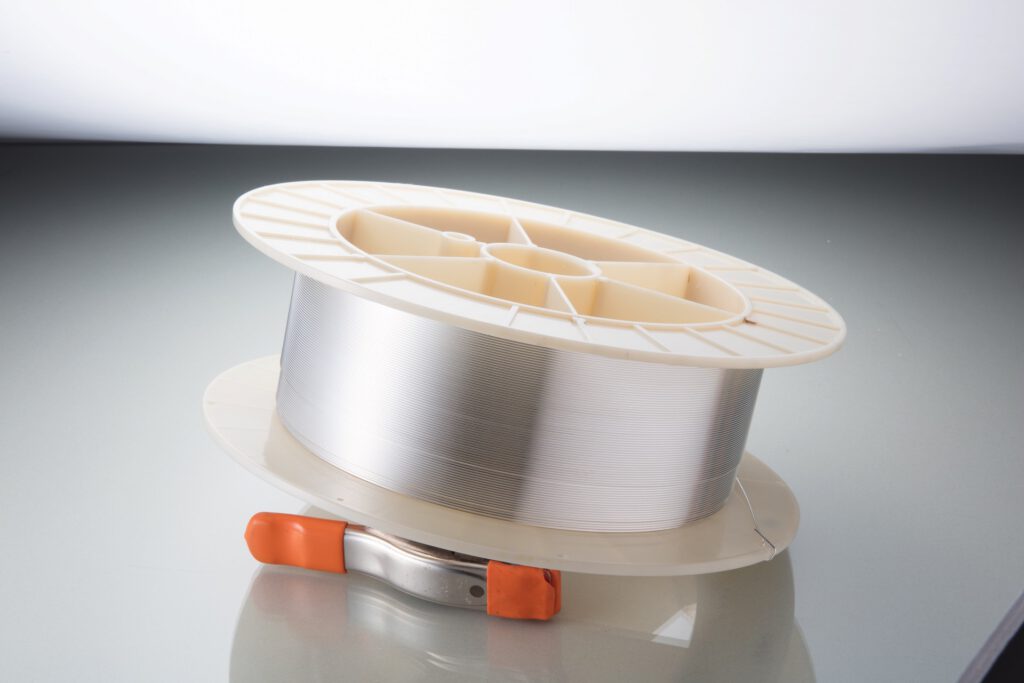
线材(Wire)
适用于自动送料设备与连续接合工艺的盘卷状钎料。我们按客户设备供应相应的线径与线盘规格,其稳定一致的熔化特性,即使在大批量生产线上也能保持接合品质的均一。
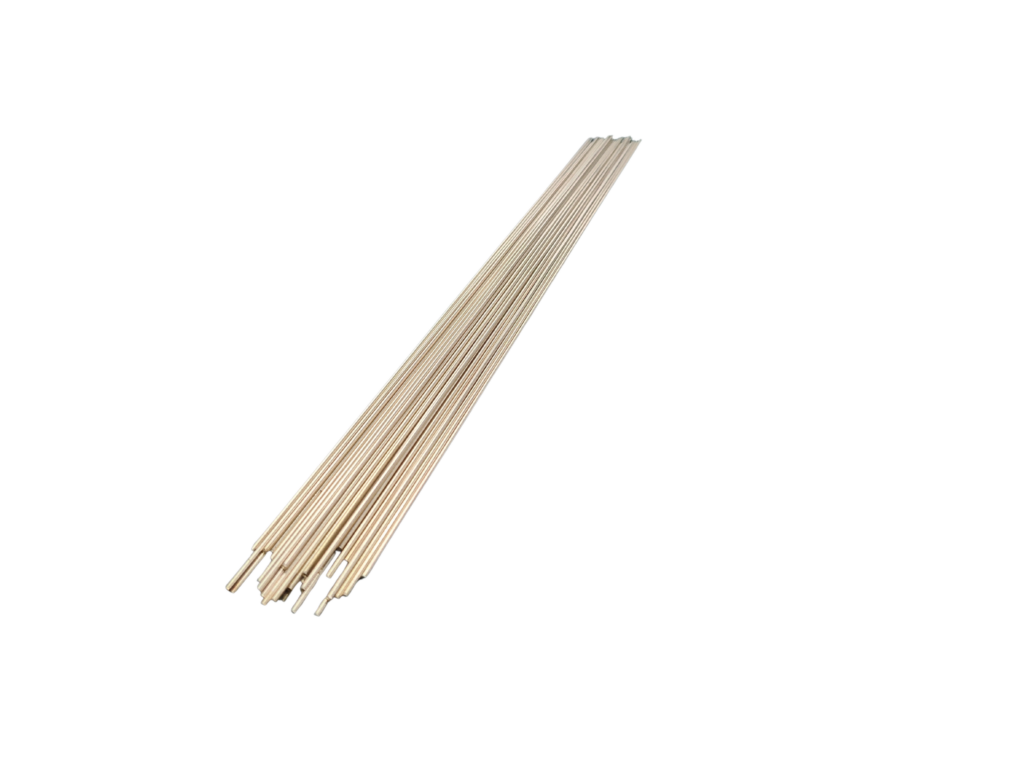
棒材(Rod)
用于火焰钎焊等手工接合作业的直条状钎料。我们以便于操作的长度与硬挺度制造,适用于形状复杂、需要精细控制的部位与修补作业。
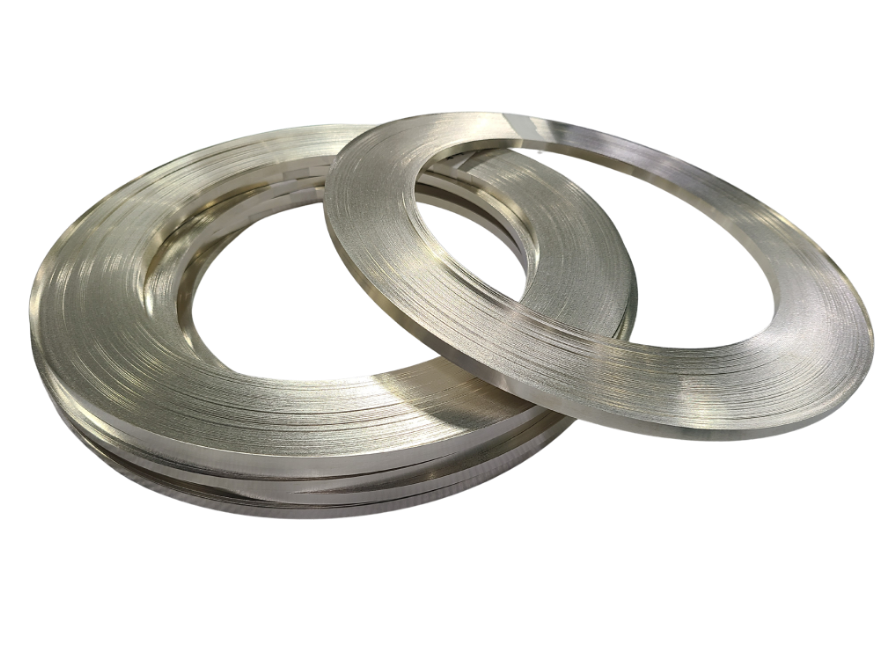
带材(Strip)
预先置于接合面之间的薄板或带状钎料。由于可精确放置所需用量,能够减少贵金属损耗,适用于需要在大面积上均匀接合的零部件。
为什么选择 LT金属
三大设计能力
全球客户选择 LT金属,是因为我们在成分、结构与可靠性上的设计能力,能够实现客户所要求的性能与质量。这正是 LT金属的核心竞争力。
我们设计成分。
我们按母材特性与接合条件,设计合金中银、铜、锌、锡等元素的配比,以及固相线与液相线之间的熔化区间。分析母材的热膨胀系数与接合要求,导出润湿性与流动性俱佳的合金成分。
我们设计结构。
我们按客户的母材组合与接合工艺,设计钎料的形态与尺寸。产品涵盖 Rod、Wire、Strip 等多种形态,从小批量样品制作到量产应用均可灵活对应。
我们设计可靠性。
我们运行贴合实际使用环境的验证体系:接合强度试验、拉伸与剪切强度评价、热循环耐久试验、显微组织分析。出现接合不良时,我们查明原因,并与客户共同确定材料改进方向。